
5 軸マシニング センターの性能は、それをサポートするワークホールディングによって決まります。回転テーブルを妨げたり、カッターの経路を妨げたりする治具は、5 軸加工機を 3 軸加工機に変えます。ワークホールドの正しい決定は、工具が部品に無制限にアクセスできるようにしながら、低いクランプ高さ、高い再現性、素早い切り替えを組み合わせたシステムを選択することです。 実際に...
moreを読んでください
頑丈な金型横中ぐり盤用のゼロポイントクイックチェンジワークホールディングソリューション
はじめに
横型ボーリングミルは、重金型製造業界における深穴ボーリングや精密キャビティ加工に不可欠な加工装置です。それにもかかわらず、ほとんどの金型工場は、時間のかかるワークのセットアップ、一貫性のない手動アライメント精度、非効率的なバッチ切り替え、大型で重い金型部品の不安定な位置決めなど、従来のクランプ方法に起因する一貫した処理の制限に直面しています。
Suzhou SET Industrial Equipment System Co., Ltd. (SET) は、産業用ゼロ点位置決めシステムの研究開発と製造を専門としています。重金型ボーリング加工における共通の問題点に対処するために、SET は横型ボーリングミル専用のゼロポイントクイックチェンジワークホールディングソリューションを開発しました。このシステムは、ミクロンレベルの繰り返し位置決め精度と堅牢な高荷重ロック構造を備えており、重量金型加工の安定性と効率を効果的に向上させ、金型メーカーが柔軟で歩留まりの高い生産ワークフローを実現できるように支援します。
1. 業界の課題: 重量金型横中ぐり加工における主な制限
自動車パネル金型、大型射出成形金型、ダイカスト金型などの重量金型は、特大の寸法、重量、厳しい精度要件、および多品種少量生産の特徴を特徴としています。従来のクランプおよび位置決め方法では、水平ボーリング作業に複数の処理制限が生じます。
クランプ効率が低い : オペレータは通常、ワーク交換中にダイヤルインジケータの位置合わせとプレッシャープレートの調整に 2 ~ 3 時間を費やします。機械のアイドル時間が延長されると、装置全体の効率が大幅に低下し、ほとんどの作業場では機械の使用率が 50% 未満に維持されます。
繰返し位置決め精度が不安定 : 手動による位置合わせの結果はオペレーターの経験によって異なり、0.02 mm を超える位置ずれが生じることがよくあります。このような不一致は、深穴ボーリングの同軸性やキャビティの位置精度において公差外の問題を引き起こしやすく、スクラップ率や再加工率が増加します。
重切削時のワークの振動と変位 :従来のプレッシャープレートクランプでは保持力が分散していました。大量の素材除去中に、大型の金型ワークピースが振動したりわずかにずれたりする傾向があり、表面仕上げの品質が低下し、工具の摩耗が促進されます。
生産の柔軟性が低い : 異なる金型タイプ間の切り替えでは、多くの場合、治具の再調整とベンチマークの再キャリブレーションが必要になります。従来のワークフローでは、多品種および小ロットの金型注文に対する短納期の需要に完全に適応することはできません。
2. ソリューションの利点: SET ゼロ点位置決めシステムの技術的特徴
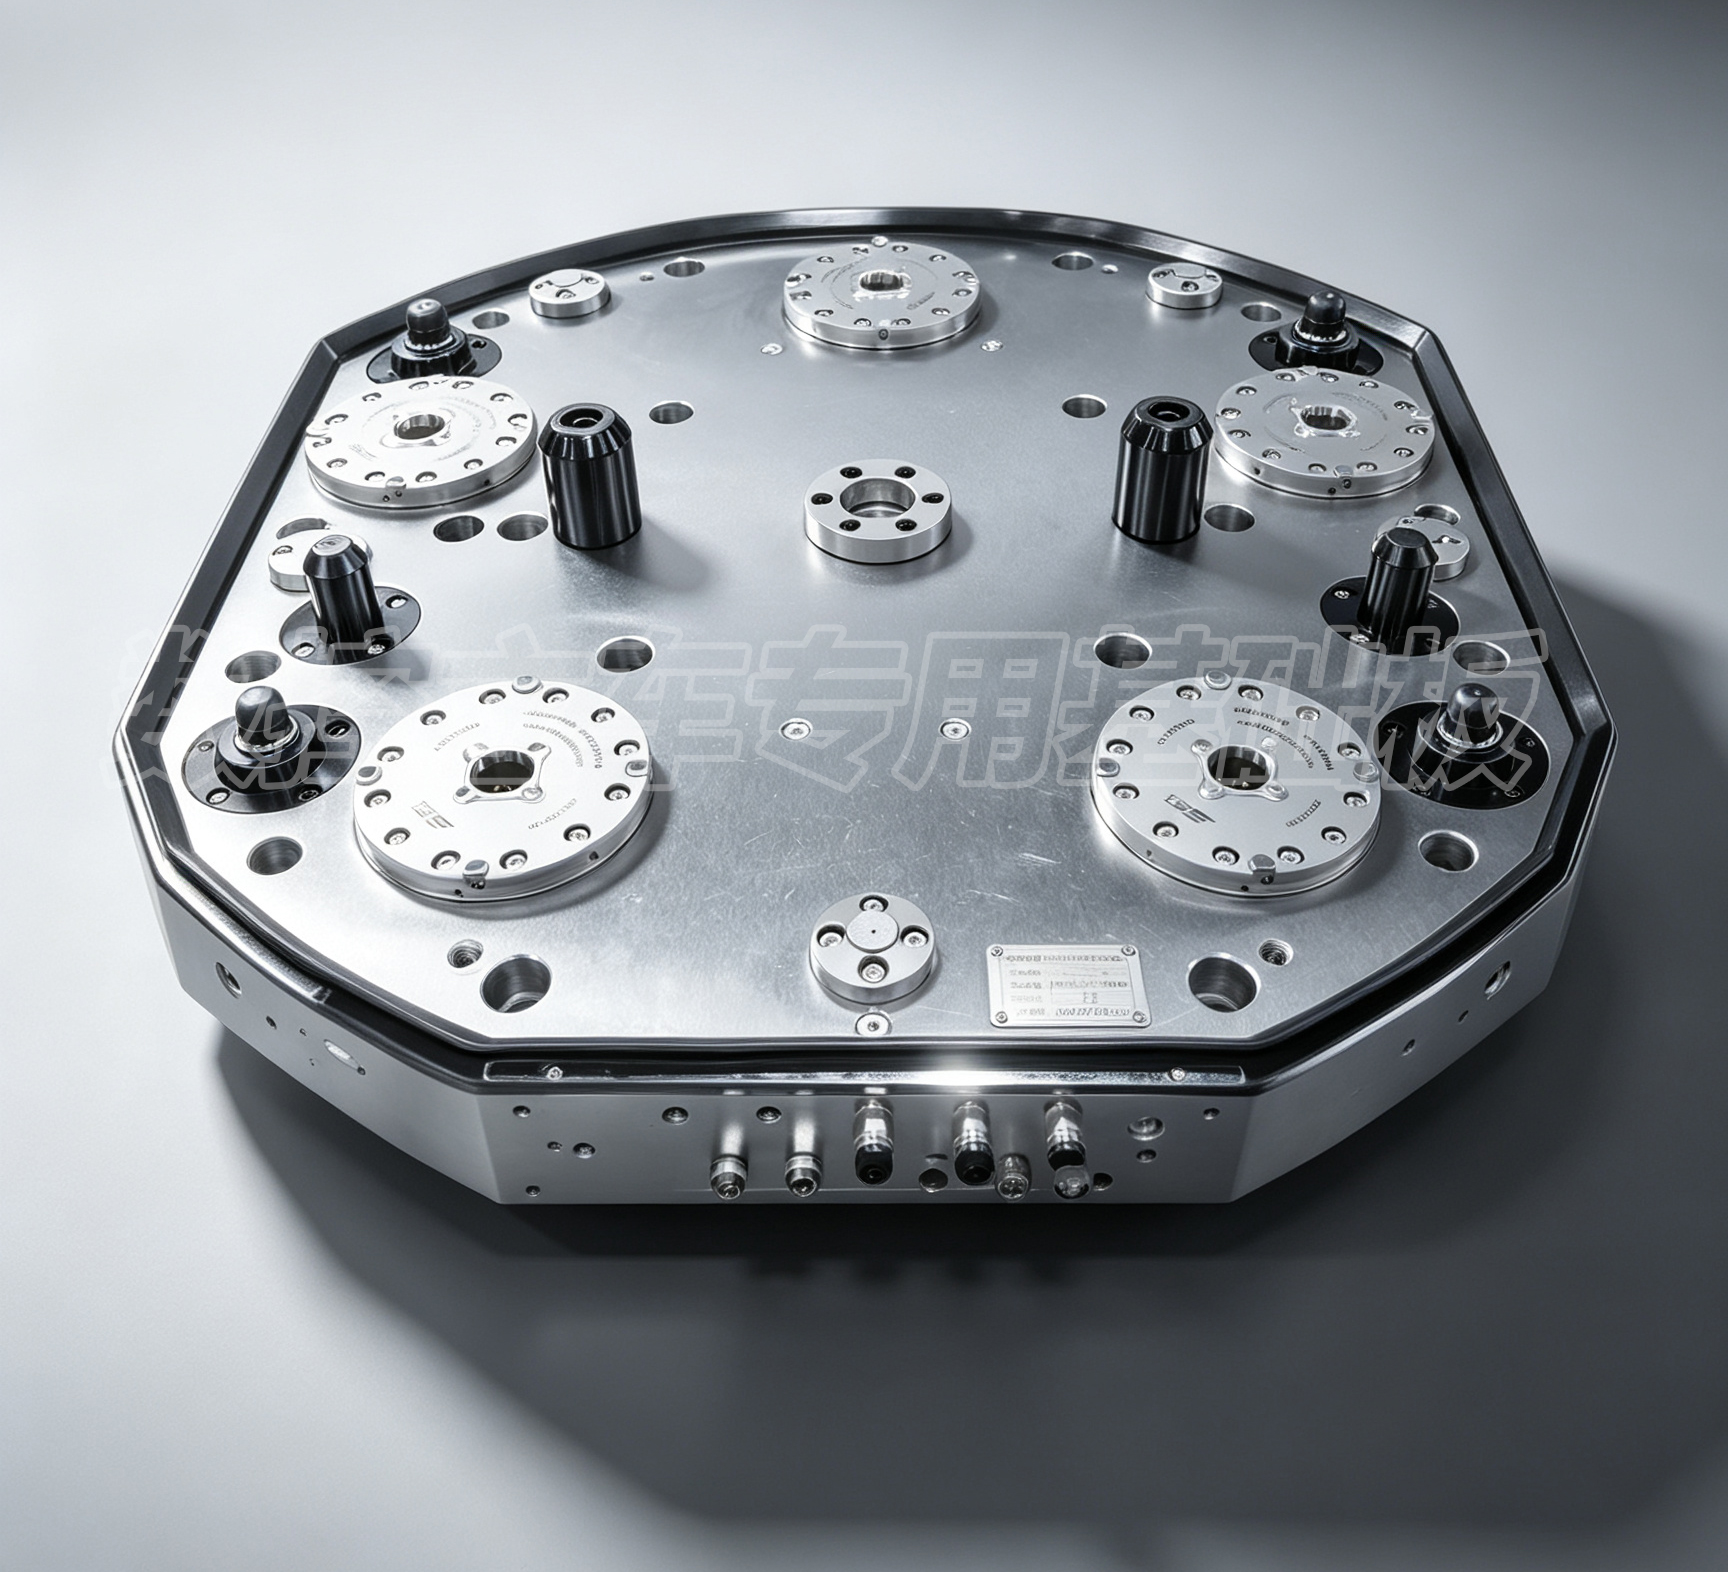
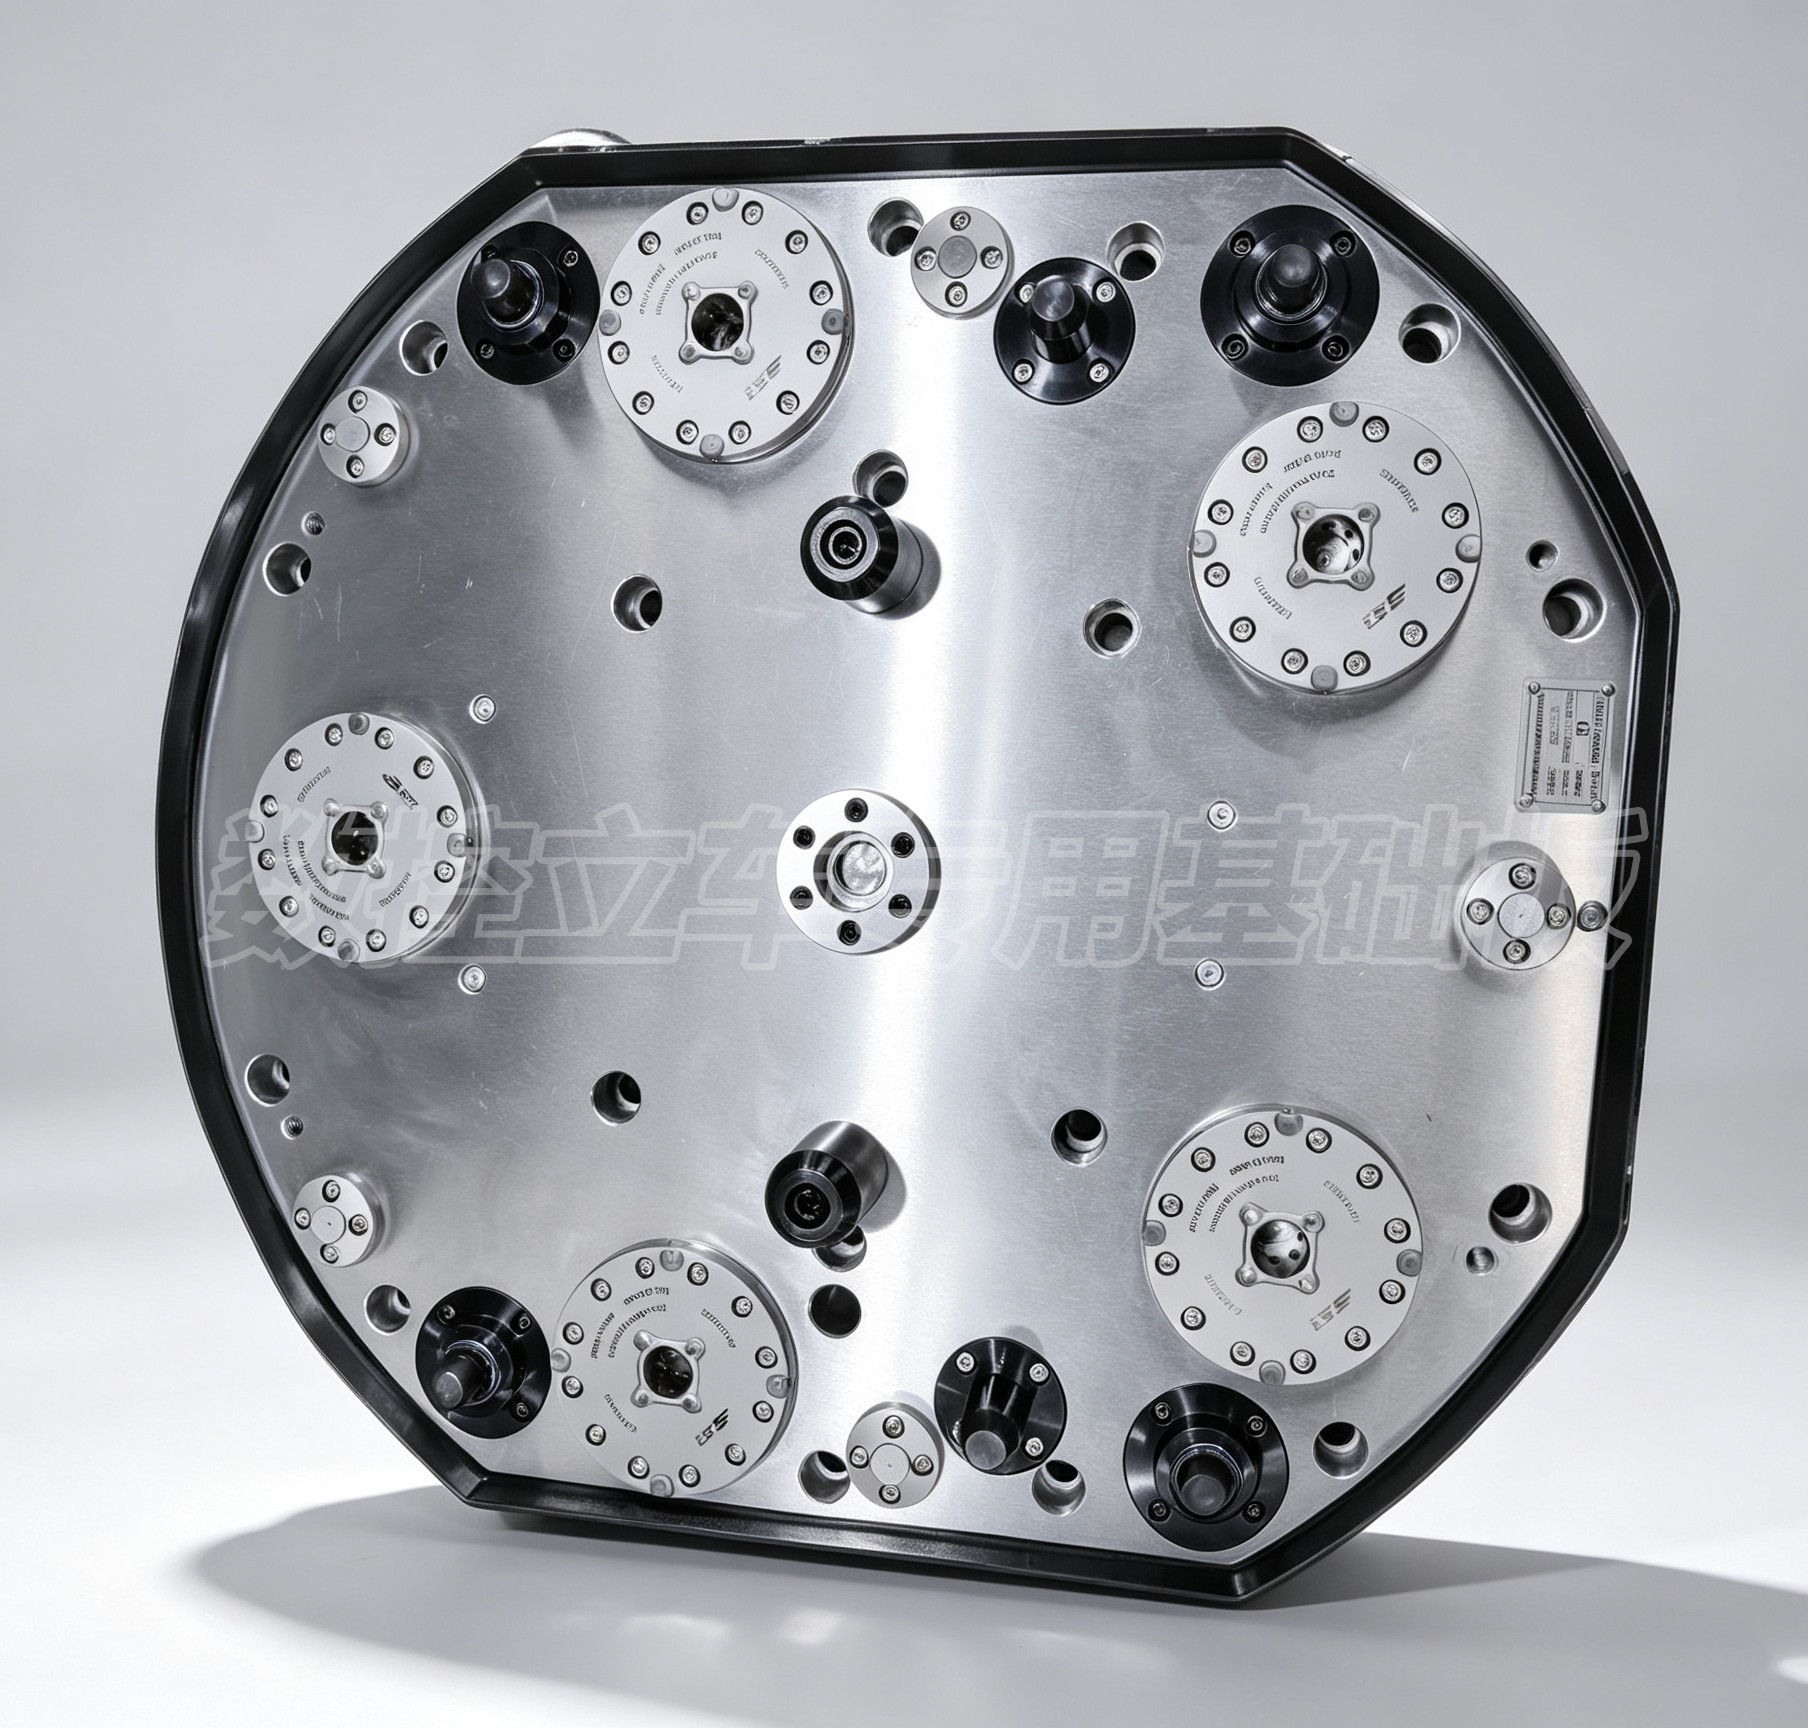
SET ゼロ点クランプ システムは、頑丈な CNC 工作機械向けに開発された高精度モジュール式クイックチェンジ ワークホールディング ソリューションです。主流モデル LQNCZ-20-K は、高負荷の切削環境向けに構造的に最適化されており、高精度の位置決め、堅牢なロック、動作検出、および完全な汚染防止保護を統合して、横型中ぐり盤の加工条件に完全に適合します。
2.1 ミクロンレベルの繰り返し位置決めにより手動ベンチマークエラーを排除
円錐形のセルフセンタリングと 3 方向の鋼球ロック構造を採用した SET ゼロ点システムは、0.005mm 以内の安定した繰り返し位置決め精度を実現し、手動ダイヤル調整によって引き起こされる誤差を効果的に最小限に抑えます。
治具またはワークピースが初めて校正されると、パレットは位置合わせを繰り返すことなく、工作機械とオフラインのプリセット ステーションの間を自由に循環できます。統合された位置決めベンチマークにより、複数のプロセスおよび複数の機械にわたる生産手順にわたって一貫した寸法精度が保証されます。
2.2 安定した大型金型加工を実現する重荷重リジッドロック
各 LQNCZ-20-K ゼロ点ロケータは、二次圧力ブースティングのサポートにより 17kN の標準クランプ力を提供します。重切削条件下でもラジアルすきまを排除した構造設計により、加工振動や切削衝撃に強い耐性を発揮します。
すべての位置決めユニットは、完全に密閉されたハウジングと完全な密閉構造を備えており、鉄片、切削液、および作業場の汚染物質を効果的に隔離します。このシステムは、過酷な湿式加工環境における数百万回の作業サイクルを通じて信頼性の高いパフォーマンスを維持します。
2.3 2段目のクイックチェンジで段取り効率が大幅に向上
このソリューションは、SET ゼロ点パレットおよび T スロット ベース プレートと組み合わせて、完全にオフラインでのワークピースのプリセットとオフマシンのクランプをサポートします。治具の交換やワークの調整中に工作機械がアイドル状態になることがなくなりました。
ワークピースの交換時間は、従来の 2 時間の手動クランプから、ゼロ点パレット交換の 10 秒未満に短縮されます。現場でのアプリケーションデータでは、クランプ時間が約 90% 短縮され、機械稼働率が 90% 以上向上したことが示されています。
2.4 インテリジェントな検出と自動クリーニングにより運用リスクを軽減
各ゼロ点ロケータにはクランプ状態検出モジュールと気密監視モジュールが装備されています。パレットの取り付けが不完全な場合、システムは警告信号をトリガーし、残留チップや異物による位置決めの失敗を効果的に回避します。
内蔵の中央エアブロー構造により、パレットの設置前に位置決め接触面が自動的に清掃され、連続バッチ加工サイクル中に安定した一貫した精度が確保されます。
3. 横中ぐり盤向けのモジュール型ソリューション構成
SET は、重量金型の水平ボーリング加工に合わせた完全なモジュール式ゼロ点ワーク保持システムを提供します。コンポーネントのフルセットは、市場で主流の CNC 横中ぐり盤および横型マシニング センターのほとんどと互換性があります。
3.1 コアコンポーネントの構成
SET ゼロ点ベースプレート :機械のTスロットワークテーブル用にカスタマイズされた高精度な平面度で、統一された位置決めベンチマークキャリアとして機能します。
SET LQNCZ-20-K ゼロ点ロケータ :エアブロークリーニングと信号検出インターフェースを統合した完全密閉型重荷重位置決めユニットです。
SET ゼロ点パレット : 重い金型の設置に適した強化構造パレット。位置決めプルスタッドが事前に取り付けられているため、迅速かつ正確にドッキングできます。
SET 位置決めプルスタッド : 硬化された高強度プルスタッドはゼロ点ロケーターと正確に連携し、均一なロック力の伝達を保証します。
SET オフラインプリセットステーション : 機械の処理時間を占有することなく、型締め、位置合わせ、検査を行うための独立したオフマシンワークベンチ。
3.2 適用可能な処理シナリオ
● 重量金型タイプ :自動車カバー金型、大型射出成形金型、ダイカスト金型
● 機械加工プロセス :深穴ボーリング、精密キャビティミーリング、5面加工、多工程複合加工
● 本番モード :多品種少量生産、フレキシブルな製造セル、ロボットによる自動積み降ろしのアップグレード
4. 効率的な加工を実現する標準的な4ステップのワークフロー
SET ゼロ点位置決めシステムは、シンプルで標準化された操作を特徴としており、ワークショップのオペレーターに最小限の専門トレーニングを必要とします。作業プロセス全体は 4 つのステップに簡略化されています。
ベンチマークのキャリブレーション : 水平中ぐり盤のワークテーブルにゼロ点ベース プレートを固定し、1 回限りの座標校正を完了して、安定した統一加工ベンチマークを確立します。
オフラインでのワーククランプ : 重い金型をオフラインのプリセットステーションでゼロ点パレットに設置して固定し、オフマシンで位置合わせと精密検査を完了します。
高速パレットドッキング : プリセットパレットを機械のワークテーブル上に持ち上げ、プルスタッドをロケーターに合わせて、10 秒以内に自動ロックを完了します。
継続的な生産サイクル : 加工完了後に空気圧を解放してパレットのロックを解除し、事前に調整された新しいパレットと交換し、ダウンタイムなしで機械の連続稼働を維持します。
5. 実際の生産上の利点とデータの改善
金型製造工場における大量の現場適用事例では、SET ゼロ点クイックチェンジ システムの採用後、効率、精度、生産コストの包括的な改善が実証されています。
5.1 効率の向上
ワークのセットアップ時間を手動作業の2時間から10秒以内に短縮します。マシンの稼働率が平均 50% から 90% 以上に増加します。金型バッチの切り替えサイクルが、半日かかる手動調整から約 5 分のパレット交換に大幅に最適化されます。
5.2 精度の安定性の向上
繰り返し位置決め精度は、従来の±0.02mm手動アライメントから安定した±0.005mmシステム位置決めまで最適化されています。工場での金型のスクラップ率と再加工率が 5% から 0.5% 未満に減少しました。深穴加工の同軸度を0.01mm以内で確実に管理し、高水準の精密金型製作の要求に応えます。
5.3 生産コストの削減
このシステムにより、手動によるアライメントおよび治具調整の作業時間が約 95% 削減され、1 人のオペレータが複数の工作機械を同時に管理できるようになります。安定したクランプ剛性により、重切削時のワークの振動を低減し、工具摩耗を約30%低減し、工具寿命を延長します。完全に密閉された耐久性のある構造により、治具のサービスサイクルが数百万回の操作まで延長され、長期的な機器のメンテナンスと治具の交換コストが削減されます。
6. ブランドと製造の強み
Suzhou SET Industrial Equipment System Co., Ltd. は、10 年以上にわたってゼロ点位置決めシステムとクイックチェンジ治具の研究開発と製造に注力し、OEM 加工を外部委託することなく完全に独立した生産と厳格な品質管理をサポートしてきました。
● 蘇州の専門的な生産基地と一定温度の精度試験ラボを備え、すべての製品は出荷前に3回の精度校正を受けます。
● 円錐型セルフロック構造と完全耐チップシール構造において独立した知的財産権と特許技術を保有しており、産業用ワークホールディング分野で安定した技術競争力を維持しています。
● 400 社を超える金型製造企業にサービスを提供しており、安定したリピート顧客としての認知度が高く、CCMT などの専門業界の展示会に長期的に参加しています。
● カスタマイズされたソリューション設計、オンサイト設置、技術トレーニング、長期アフターセールスサポートを含む、ローカライズされたワンストップサービスを提供します。
7. 結論
非効率的な手動クランプと不安定な位置決めは、重量金型の横中ぐり加工における生産性と精度を制限する主な要因です。 SET ゼロポイントクイックチェンジワークホールディングソリューションは、0.005mm の安定した繰り返し位置決め、高負荷の剛性ロック、第 2 レベルのパレット交換、インテリジェントな汚染防止保護を通じて、従来の加工の問題点を効果的に解決します。
金型メーカーの生産コスト削減、加工品質の安定化、設備稼動効率の向上、柔軟な生産アップグレードの実現に貢献します。従来の手動アライメントから最新のオフライン プリセット、迅速なパレット交換まで、SET は重量金型の水平ボーリング加工に信頼性が高くコスト効率の高いゼロ点位置決めソリューションを提供し、精密製造業の高品質な発展をサポートします。
横中ぐり盤治具のアップグレードを計画している企業は、機械タイプ、ワークサイズ、処理負荷、および自動化の要求について SET 技術チームに相談して、カスタマイズされたゼロ点ワーク保持構成ソリューションを入手できます。
最新ニュース
-
位置決めおよび位置合わせアクセサリは CNC 加工精度をどのように定義しますか?はじめに: 位置ずれによる隠れたコスト CNC 機械加工では、高価な精密部品とスクラップ部品との違いは、多くの場合、数ミリ単位にまで達します。スピンドル、切削工具、制御システムが大きな注目を集めていますが、一貫した精度を実現する縁の下の力持ちは、位置決めおよび位置合わせアクセサリです。これらのコンポーネントは、 ゼロ点ロケータのアクセサリ に ...moreを読んでください
-
立形マシニングセンターに最高の精度とスループットをもたらすクランプ システムはどれですか?クランプ システムが VMC のパフォーマンスを決定する理由 立形マシニング センターでは、クランプ システムは受動的な付属品ではなく、機械のスピンドルとワークピースの間の構造的リンクです。堅固で再現性のあるクランプ設定は、工具寿命、表面仕上げ、寸法精度に直接影響します。 CNC VMC 機械オペレーターの場合、次のいずれかを選択できます。 クランプシステム ...moreを読んでください
-
パレット、グリッパー、または手動クイックチェンジデバイスを使用して CNC セットアップ時間を短縮する最速の方法は何ですか?多品種 CNC 生産では、セットアップ時間はスループットに対する制御可能な最大の抵抗となります。 パレットクイックチェンジシステム , グリッパークイックチェンジデバイス 、そして 手動クイックチェンジデバイス それぞれが特定の問題点に対処していますが、どの戦略があなたの製造現場に適しているでしょうか?この記事では、デー...moreを読んでください
-
ゼロポイント システムが 5 軸 CNC 加工におけるワークの安定性をどのように向上させるか5 軸ジョブが複雑になるとワークピースの安定性が損なわれる理由 5 軸マシニング センターは、手動による再クランプを 1 回も行わずに部品の 5 つの面を切削することでその価値を発揮します。この約束は、治具がワークピースをサイクルの途中で数ミクロンでも移動させた瞬間に崩れてしまいます。固定データムに対してプログラムされたツール パスが、移動するデータムに対して突然切断され、...moreを読んでください
-
SET ゼロ点クランプシステム |フルカテゴリーの精密金型のクイックチェンジおよび自動化統合ソリューションはじめに 自動車タイヤ金型、ボディスタンピング金型、ガラス金型、プラスチック射出成形金型などの金型製造には、繰り返し位置決め精度、治具交換効率、多面加工性能、自動生産への対応性などについて厳しい基準が求められます。従来の型締プロセスは、繰り返しの修正と手動検証に依存しており、その結果、補助時間が長くなり、加工の一貫性が不安定になります。 SET ゼロ点クランプ ...moreを読んでください
当社の製品にご興味がございましたら、お気軽にお問い合わせください。
連絡先
- 住所: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- ファックス: +86-18112607008
- 電話: 18051849209
- メールアドレス: [email protected]
携帯端末
著作権 © Suzhou Set Industrial Equipment System Co.、Ltd。 無断転載を禁じます.
