
5 軸マシニング センターの性能は、それをサポートするワークホールディングによって決まります。回転テーブルを妨げたり、カッターの経路を妨げたりする治具は、5 軸加工機を 3 軸加工機に変えます。ワークホールドの正しい決定は、工具が部品に無制限にアクセスできるようにしながら、低いクランプ高さ、高い再現性、素早い切り替えを組み合わせたシステムを選択することです。 実際に...
moreを読んでください
ゼロポイント ベース プレートは既存の T スロット マシン テーブルに直接取り付けることができますか?
はじめに
最新の製造装置のアップグレードでは、工場の監督者やプロセス エンジニアから、実用的な改造ソリューションについて頻繁に問い合わせられます。 ゼロ点ベースプレートとクイックチェンジ治具システムを標準の T スロットマシンテーブルに取り付けることができるかどうか .
多くの生産現場では、新しい工作機械を購入せずにクランプ効率を向上させ、低コストで迅速なワーク切り替えを実現したいと考えています。明確な結論は、そのような改造は 技術的に実現可能 。しかし、ボルトだけで固定するだけでは長期的な安定性を確保することはできません。アップグレード全体には、標準化された正確な操作が必要であり、よくある建設上の落とし穴を回避します。
1. T スロット テーブルのゼロ点改造の実現可能性と精度の適合
オリジナルの工場出荷時の T スロット ワークテーブルは、ユニバーサル耐荷重構造であり、ゼロ点位置決めベース プレートを装備することができます。長期的な加工安定性を維持するには、ベースプレートとワークテーブルが一体化された剛性構造を形成する必要があります。
T ボルトのみで固定した場合、機器は短期間で正常に動作する可能性があります。しかし、量産では継続的な切削力や振動が加わるため、ベースプレートに微小な変位が発生しやすく、繰り返し位置決め精度が徐々に低下してしまいます。
標準化された信頼性の高いゼロ点ベース プレートのアップグレード プロセスには、次の 3 つの主要な手順が含まれます。
1.1 事前固定と安定したサポート
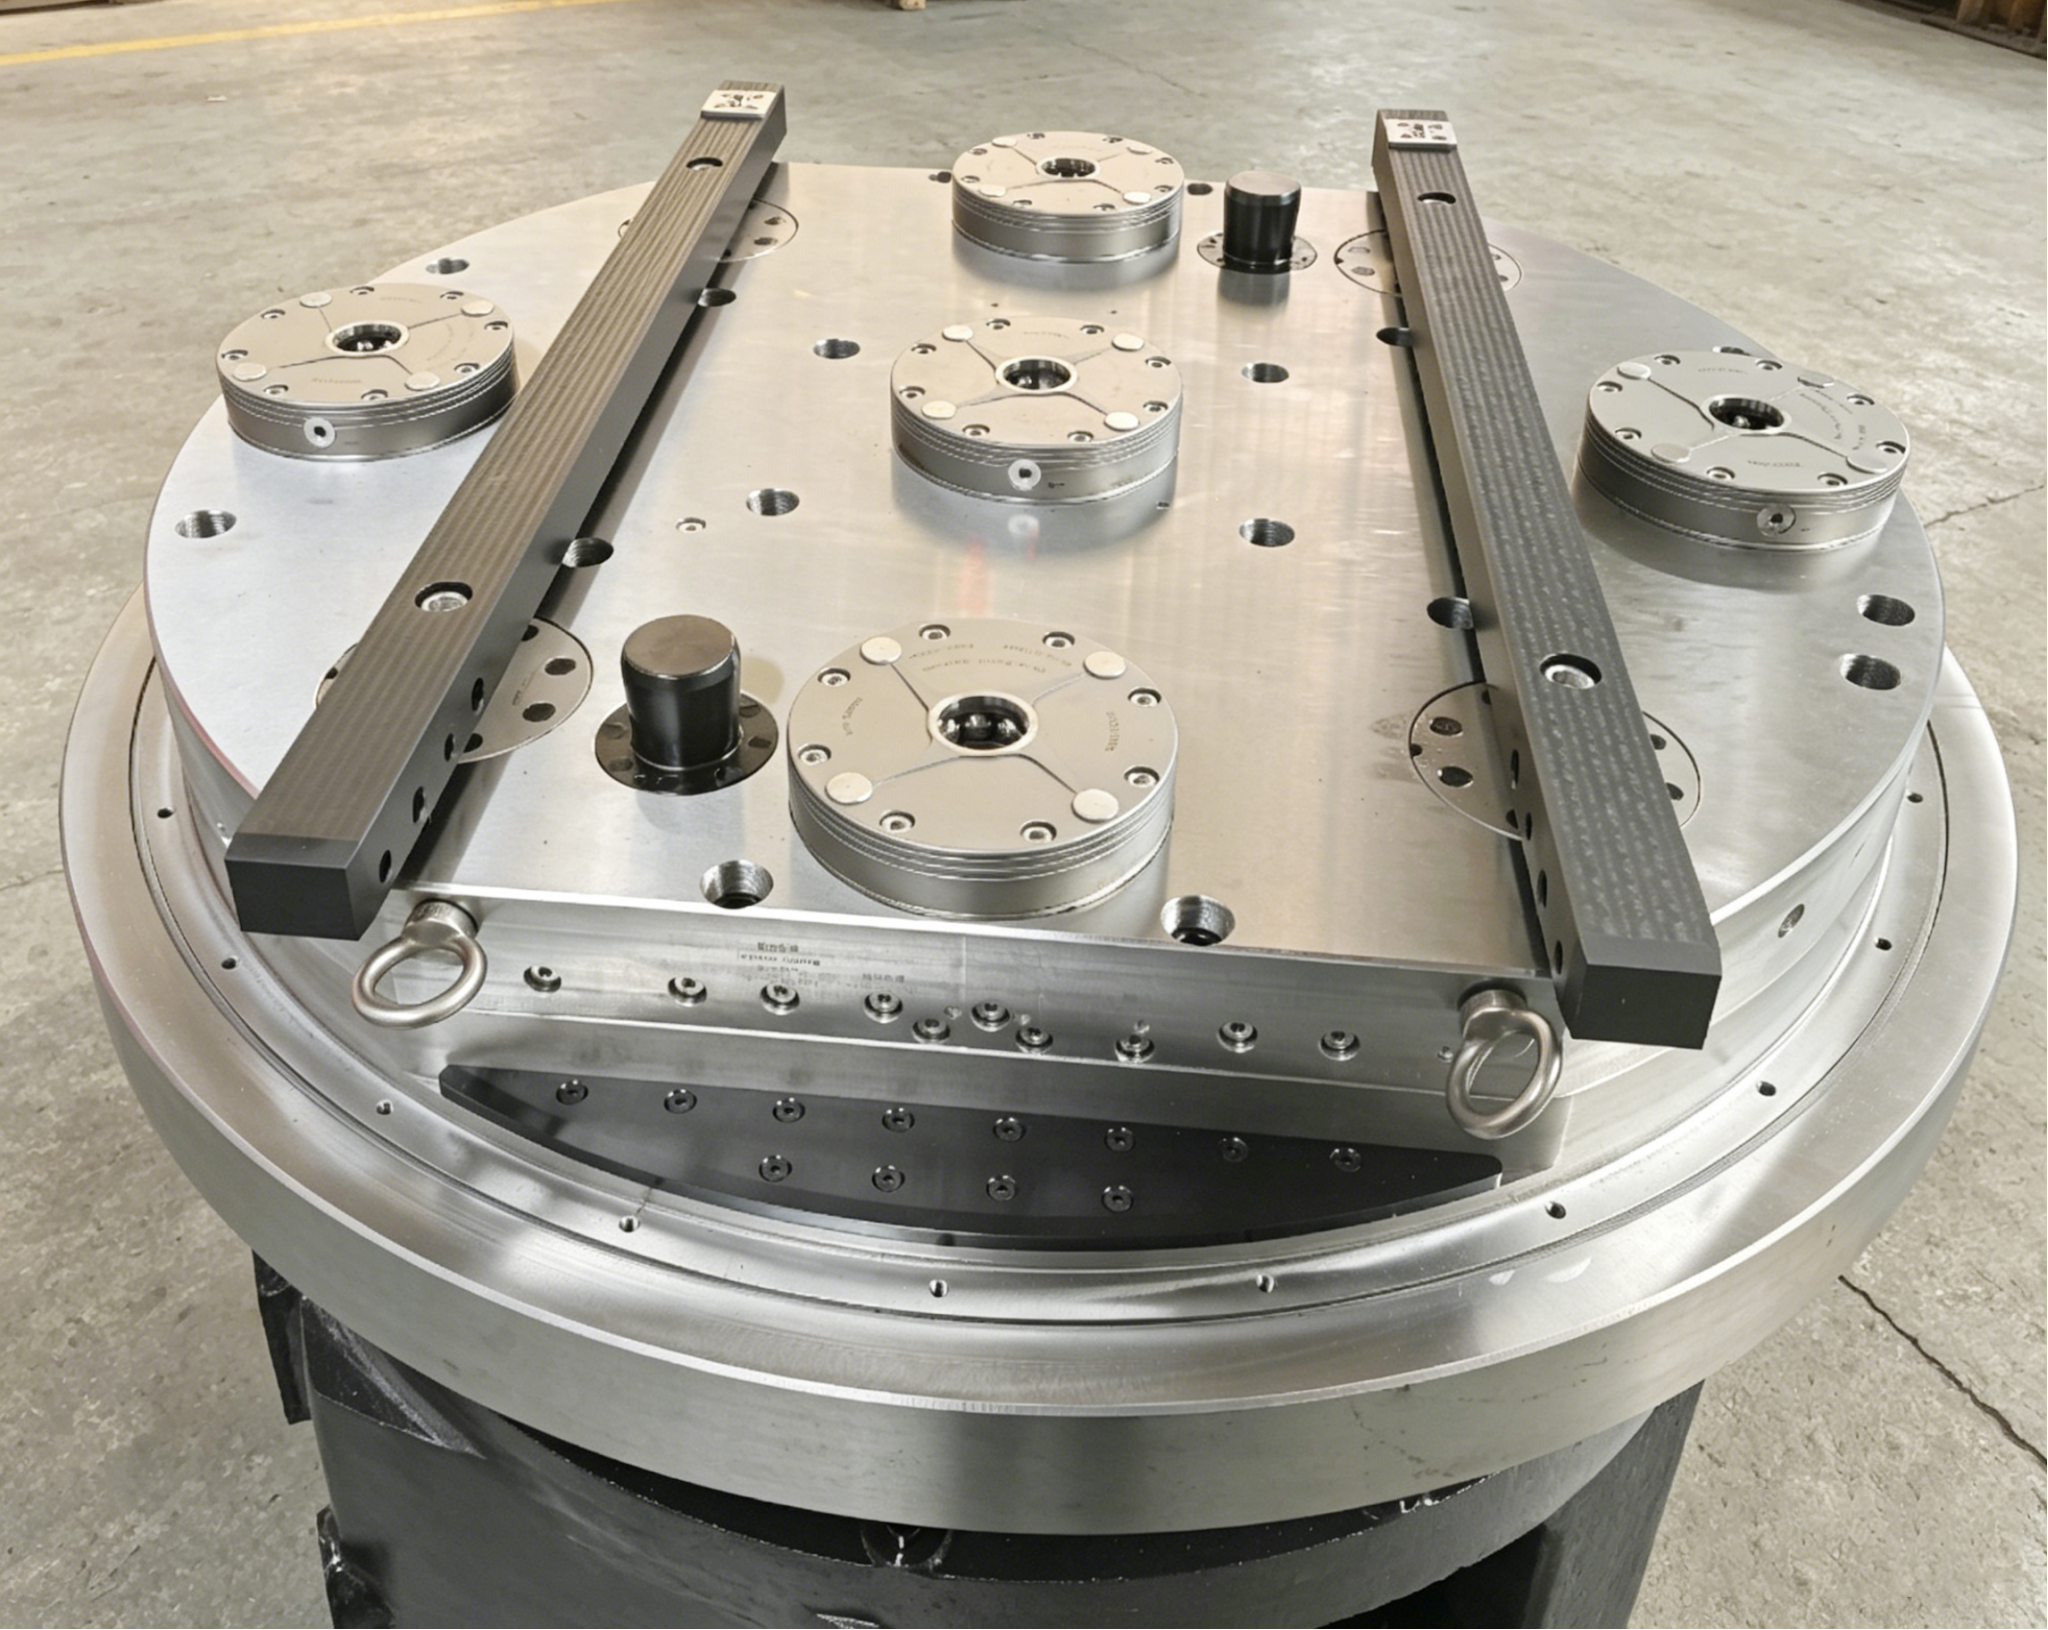
オリジナルの工作機械の T スロットと適合する T ボルトを利用して、ゼロ点ベース プレートの予備的な位置決めとロックを完了します。高品質ベースプレートを採用 P20H合金鋼 、優れた耐食性と構造安定性を備え、切削液浸漬を伴う長期の湿式加工環境に適応します。
1.2 テーパーピンの位置決め(コア手順)
T ボルトは垂直方向のクランプ力のみを提供し、加工中に発生する横方向の衝撃力や切削トルクに耐えることができません。ベースプレートの位置を正確に校正した後、2本のφ16テーパーピンを取り付けて二重位置決めを行います。この構造により、ベースプレートとワークテーブルの相対位置がしっかりとロックされ、長期使用時の位置ずれのリスクが効果的に排除されます。
1.3 完全精度の校正と承認
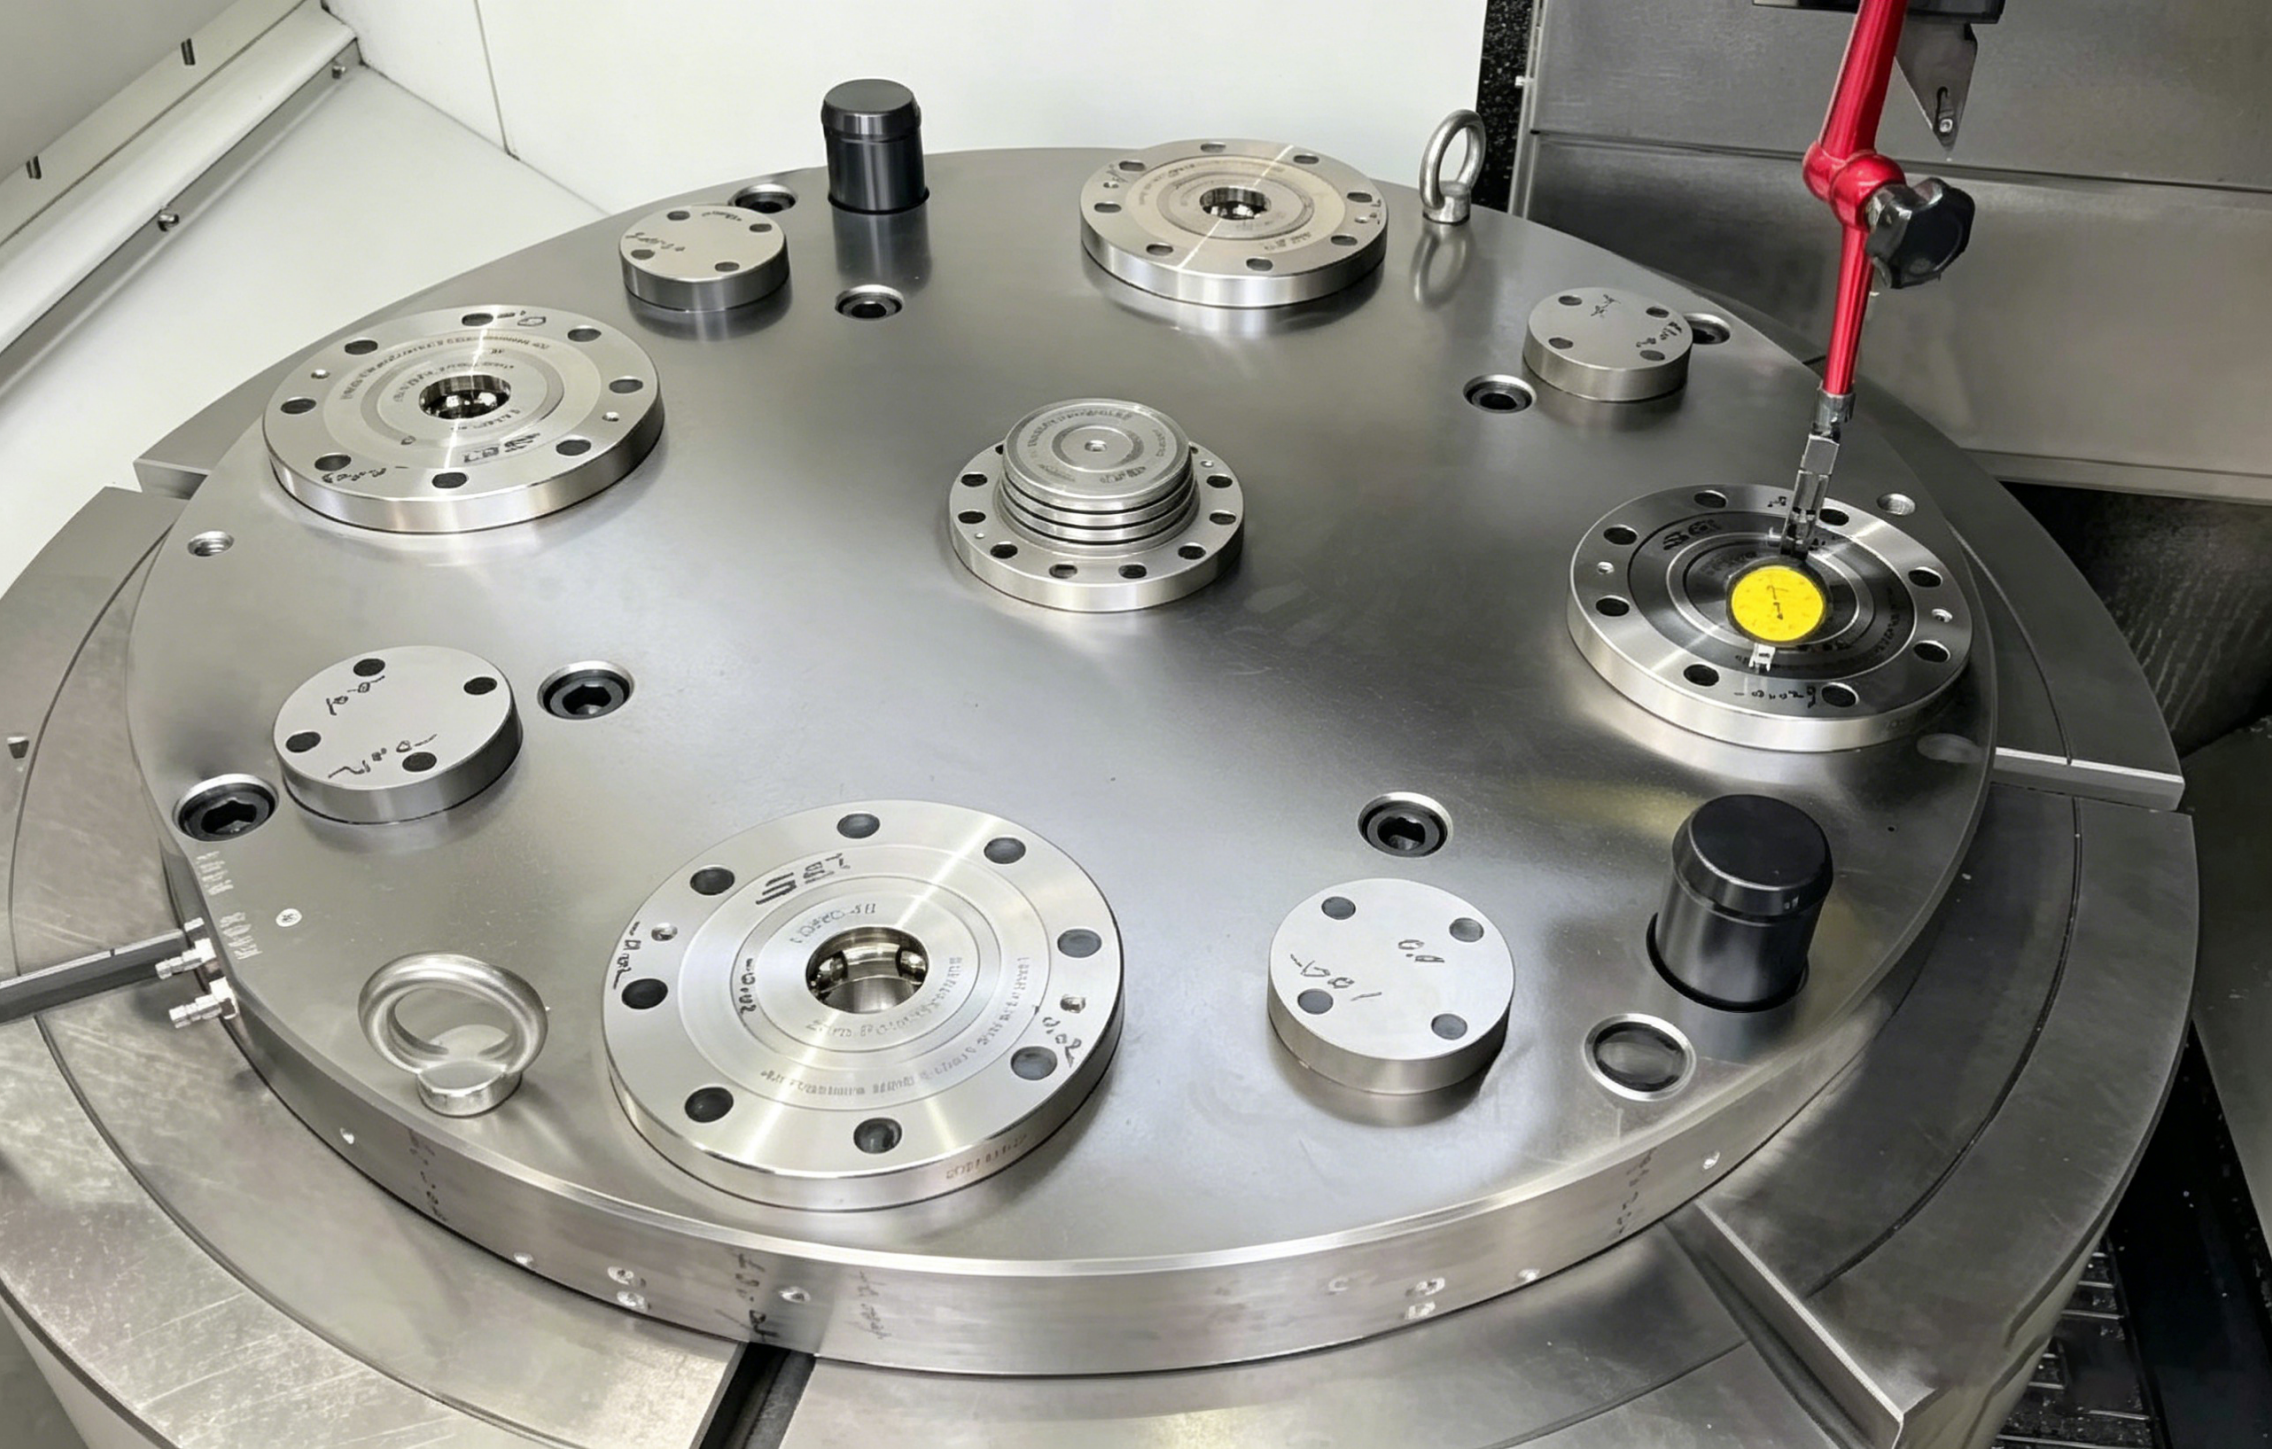
設置・固定後は総合的な精度検出・補正を行ってください。検査では、ベース プレートの平坦性と、ベース プレートの基準と機械のスピンドル間の同軸度が検査されます。業界標準の受け入れ仕様に従って、パレットロック後の平面振れは以下の範囲内に制御されます。 0.02mm 、ほとんどの機械加工シナリオの精度要件を満たします。
2. T スロット テーブルのゼロポイント アップグレードのための標準構成ソリューション
豊富な現場改造経験に基づいて、T スロット ワークテーブルの成熟したゼロ点クイックチェンジ システム構成は次のように要約されており、ほとんどの立型旋盤やマシニング センターに適しています。
- ゼロ点ポジショナのレイアウト :ベースプレートサイズに応じて4~7セットの位置決めユニットを搭載し、安定したレイアウトを採用しています。 センターユニット 1 台 周辺ユニット 3 ~ 6 台 応力分散のバランスを整える。
- 負荷に合わせたユニットの選択 :ワーク重量や切削負荷に応じて、対応するクランプ力の位置決めユニットを選定してください。高負荷で硬い材料の加工シナリオには、耐久性の高いゼロ点ユニットが適合し、全体の剛性が向上します。
- プレガイドピン : パレットの迅速な着陸と位置決めを支援する粗いガイド構造を備えており、手動操作の困難さを軽減し、段取り替え効率を向上させます。
- 統合された空気圧回路 : ベースプレートにはクイックインサートエアポートが組み込まれており、ゼロ点ユニットのロック解除、着座検出、ステータスフィードバックをサポートします。
- 完全な保護コンポーネント : 底部保護カバープレートで構成されており、鉄くず、切削液、汚染物質が位置決め接触面に侵入するのを防ぎ、位置決めシステムの耐用年数を延ばします。
3. ゼロ点レトロフィットで避けるべき 3 つの重大な落とし穴
修正されたゼロ点システムの不安定な動作の問題のほとんどは、非標準的な構造と不合理な構成に起因します。参考までに、最も一般的な 3 つの隠れたリスクを整理します。
3.1 不適切なベースプレート材料の選択
一般鋼板は切削液に長時間浸漬すると酸化・腐食が発生し、表面に凹凸や平面度の狂いが発生します。持続可能な湿式加工作業環境のために、 P20H以上の合金ベースプレート 安定した面精度と耐食性を確保するために推奨します。
3.2 位置決めピンを使用しないボルトのみの固定
単一ボルトのロックでは、横方向の切削力とトルクを相殺することはできません。長期にわたるバッチ生産では、ベースプレートの微妙なずれが蓄積され、繰り返し位置決め精度が低下したり、場合によってはワークの寸法がずれたりすることがあります。テーパー ピンの位置を一致させることは、最もコスト効率が高く信頼性の高いソリューションです。
3.3 計画外の空気圧回路レイアウト
空気圧ゼロ点システムは、ロック解除と信号検出を完了するために安定した空気の供給に依存しています。初期の改造段階では、合理的な空気圧レイアウトが必要です。立旋盤などの回転機器の場合、継続的かつ安定した空気供給を確保し、その後のインテリジェントなアップグレードに備えてスペースを確保するには、ロータリー ディストリビュータのサポートが不可欠です。
4. 現場改修事例と効率改善データ
寧波の製造企業は、オリジナルの T スロット ワークテーブルを備えた立旋盤のゼロ点システムのアップグレードを完了しました。今回のプロジェクトでは、φ1000仕様のゼロ点ベースプレートを採用し、標準パレットやテンションピンと組み合わせて、完全なクイックチェンジ治具システムを構築しました。
安定した運用とテストの後、プロジェクトは顕著な最適化効果を達成しました。
- 治具切り替え時間 : 従来の 15 ~ 20 分の手動クランプから 30秒以内に ゼロ点クイックチェンジ用。
- 位置決め精度 : マザーディスクシステムの繰り返し位置決め精度は安定して制御されます。 0.01mm .
- 強力な処理能力 :HRC58~64の高硬度ワークの切削に1回の切り込み深さ2mmまで対応し、安定した加工剛性を維持します。
- インテリジェントな拡張 :自動エアブロー洗浄機能や着座検知機能を搭載し、生産ラインの自動搬入出にも対応し、その後のインテリジェントアップグレードが可能です。
5. 結論
既存の標準的な T スロット マシンのワークテーブルは、ゼロ点ベース プレートの取り付けとクイック チェンジ システムの改造をサポートしています。古い工作機械の能力を活性化し、少ない投資で生産効率を向上させる、非常に実用的な設備更新スキームです。
変更されたシステムの長期安定稼働を保証するには、次の 3 つの主要な基準を実装する必要があります。それは、工業プロセス環境に適した耐食合金ベース プレートの採用、ベース プレートのずれを防ぐためのテーパー ピンの取り付け、インテリジェントな拡張のための事前の完全な空気圧回路計画です。
設備のアップグレードでは、新しい工作機械を頻繁に交換する必要はありません。標準化されたゼロ点クイックチェンジ変換により、治具の切り替え時間を効果的に短縮し、手動による調整エラーを減らし、加工工場の工作機械の稼働率を向上させることができます。
古い工作機械の設備アップグレード計画がある場合は、機械のタイプ、ワークピースのサイズ、および加工負荷パラメータを提供して、カスタマイズされたゼロ点ベース プレートの改造ソリューションと専門的な構成の提案を得ることができます。
最新ニュース
-
位置決めおよび位置合わせアクセサリは CNC 加工精度をどのように定義しますか?はじめに: 位置ずれによる隠れたコスト CNC 機械加工では、高価な精密部品とスクラップ部品との違いは、多くの場合、数ミリ単位にまで達します。スピンドル、切削工具、制御システムが大きな注目を集めていますが、一貫した精度を実現する縁の下の力持ちは、位置決めおよび位置合わせアクセサリです。これらのコンポーネントは、 ゼロ点ロケータのアクセサリ に ...moreを読んでください
-
立形マシニングセンターに最高の精度とスループットをもたらすクランプ システムはどれですか?クランプ システムが VMC のパフォーマンスを決定する理由 立形マシニング センターでは、クランプ システムは受動的な付属品ではなく、機械のスピンドルとワークピースの間の構造的リンクです。堅固で再現性のあるクランプ設定は、工具寿命、表面仕上げ、寸法精度に直接影響します。 CNC VMC 機械オペレーターの場合、次のいずれかを選択できます。 クランプシステム ...moreを読んでください
-
パレット、グリッパー、または手動クイックチェンジデバイスを使用して CNC セットアップ時間を短縮する最速の方法は何ですか?多品種 CNC 生産では、セットアップ時間はスループットに対する制御可能な最大の抵抗となります。 パレットクイックチェンジシステム , グリッパークイックチェンジデバイス 、そして 手動クイックチェンジデバイス それぞれが特定の問題点に対処していますが、どの戦略があなたの製造現場に適しているでしょうか?この記事では、デー...moreを読んでください
-
ゼロポイント システムが 5 軸 CNC 加工におけるワークの安定性をどのように向上させるか5 軸ジョブが複雑になるとワークピースの安定性が損なわれる理由 5 軸マシニング センターは、手動による再クランプを 1 回も行わずに部品の 5 つの面を切削することでその価値を発揮します。この約束は、治具がワークピースをサイクルの途中で数ミクロンでも移動させた瞬間に崩れてしまいます。固定データムに対してプログラムされたツール パスが、移動するデータムに対して突然切断され、...moreを読んでください
-
SET ゼロ点クランプシステム |フルカテゴリーの精密金型のクイックチェンジおよび自動化統合ソリューションはじめに 自動車タイヤ金型、ボディスタンピング金型、ガラス金型、プラスチック射出成形金型などの金型製造には、繰り返し位置決め精度、治具交換効率、多面加工性能、自動生産への対応性などについて厳しい基準が求められます。従来の型締プロセスは、繰り返しの修正と手動検証に依存しており、その結果、補助時間が長くなり、加工の一貫性が不安定になります。 SET ゼロ点クランプ ...moreを読んでください
当社の製品にご興味がございましたら、お気軽にお問い合わせください。
連絡先
- 住所: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- ファックス: +86-18112607008
- 電話: 18051849209
- メールアドレス: [email protected]
携帯端末
著作権 © Suzhou Set Industrial Equipment System Co.、Ltd。 無断転載を禁じます.
